
场景 · 装配与流水线
装配线工位机:让「下一个装什么」不用问人
装配线换型频繁、零件外形相近、新人上手慢,问题多半出在「拿错件、装错序、漏装」。工位机把 BOM 顺序、零件图号、扭矩值与节拍放在操作者正前方,扫一个码确认一次,错在工位上就停住。
现场问题在哪
- 零件相近:同系列不同规格外形接近,靠人眼看图号容易拿错
- 顺序靠经验:先装 A 后装 B 的工艺要求,新人记不住、老员工凭习惯
- 节拍靠喊:工位节拍与线体不同步时,异常要等人巡线才发现
- 换型靠通知:换型后 SOP 与 BOM 要重新打印张贴,现场常留旧版
怎么落地
- 先定工位动作:取几个零件、扫几次码、要不要拧扭矩、是否称重
- 选装法:线体立柱用立杆夹,线边横梁用悬臂,空间紧张用壁挂,桌面工位用 Z 型支架
- 定屏幕尺寸:单步确认 5 英寸够用,多零件清单与图纸选 10.1 英寸以上
- 接信号:扫码结果给线体 PLC 或亮灯拣料系统,异常时工位屏与三色灯同时提示
配置对照
| 线体类型 | 常用机型 | 安装与接口 |
|---|---|---|
| 手工装配线(多工序) | XT802C 5 英寸 | 立杆夹 + 内置引擎 + DC 12V |
| 零件较多、要看图纸 | XT802D 8 英寸 | 悬臂 + 内置引擎 + 网口 |
| 需键盘录入 / 打印标签 | XT802F 15.6 英寸 | VESA 摇臂 + USB 键鼠 + 本地打印机 |
| 线体只留一根网线 | XT802C POE 版 | POE 48V 供电 + 网口通信 |
| 线边看板 + 报工同屏 | XT802F-X86 15.6 英寸 | 壁挂 + 双屏输出(按项目) |
工位实拍


常见问题
线上已有亮灯拣料系统,工位机还要吗?
两者互补:亮灯系统告诉操作者「拿哪个料盒」,工位机负责「扫对了没有、装对了没有、这一件记到哪个工单」。扫码结果可通过串口或网口回给亮灯系统与 MES,避免两套记录对不上。
屏幕装在线上会不会挡操作?
装法按线体定:立柱侧面、线边横梁上方、工位台面斜后方都可以,屏幕不进入操作者的取件路径。试装阶段我们会带支架到现场比对视角,确认不挡手、不挡料盒再定。
节拍快的线,扫码来得及吗?
内置引擎曝光时间可调,典型纸质码在几十毫秒级读出;节拍很紧时把扫码动作与取件合并(取件即扫),并把判定结果用颜色和声音同时给,减少操作者看屏时间。
换型时怎么切工艺?
换型后由 MES 或本地配置切换工单,屏上自动换成新的工序图与 BOM 顺序;不需要重新打印张贴,也不用逐台改设置。
这个场景常用的机型
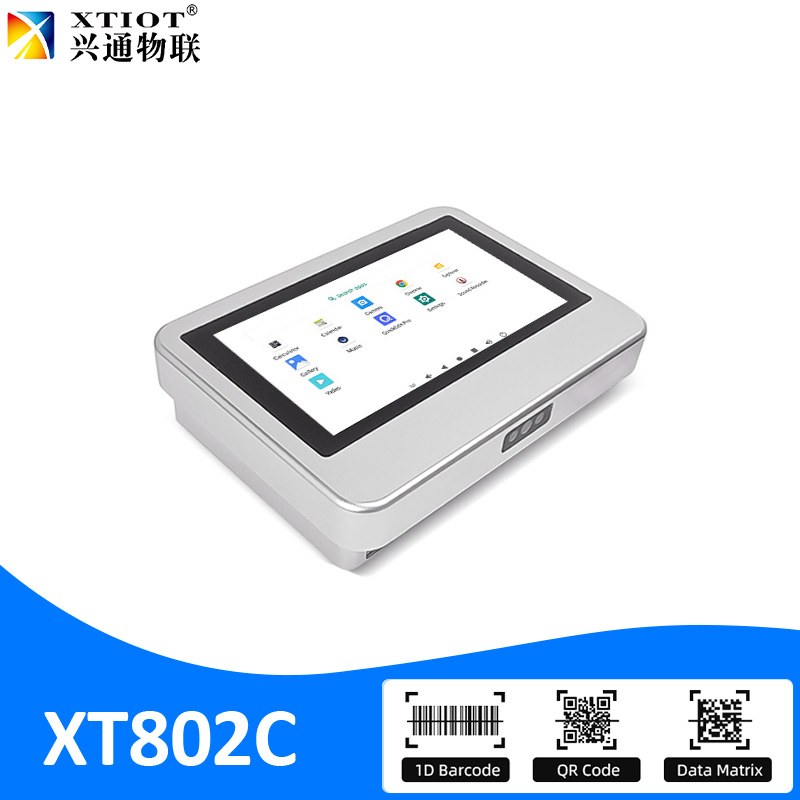
5 英寸 · 窄工位
XT802C
XT802C 是 5 英寸 Android 11 工控一体机,720×1280 竖屏,机身 148×110×40mm、重 500g。
看参数与选型 →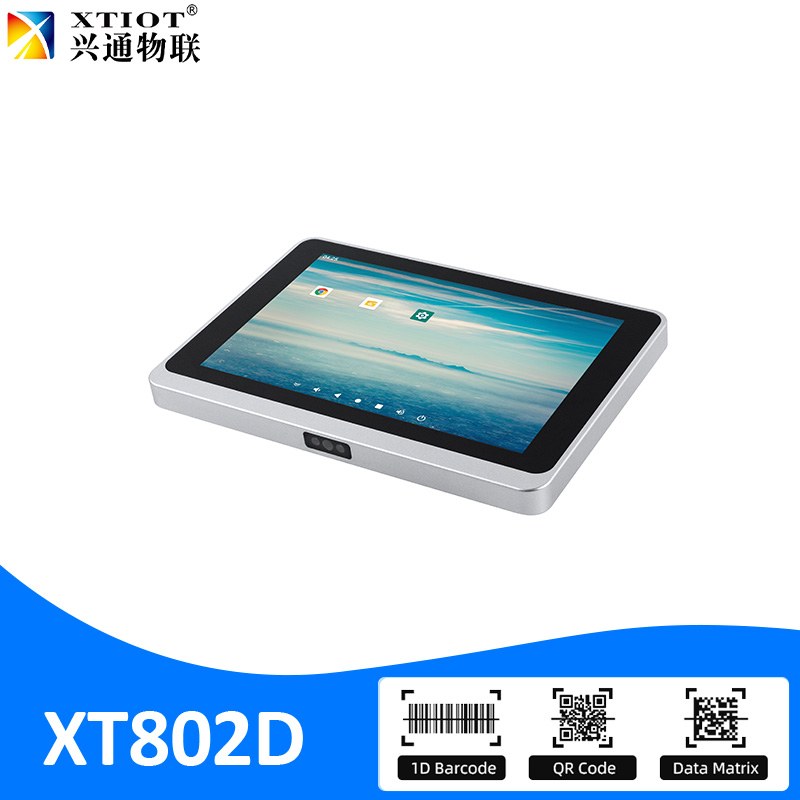
8 英寸 · 主力工位
XT802D
XT802D 是 8 英寸 Android 11 工控一体机,800×1280 竖屏,机身 212×143×37mm、重 732g。
看参数与选型 →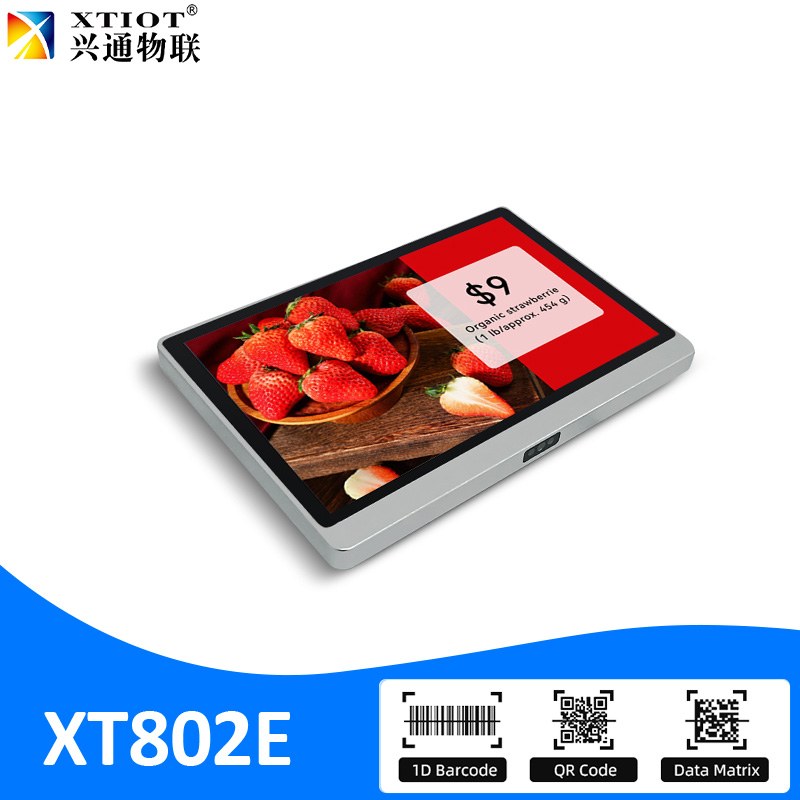
10.1 英寸 · 通用款
XT802E
XT802E 是 10.1 英寸 Android 11 工控一体机,800×1280,机身 242×173×35mm、重 878g,
看参数与选型 →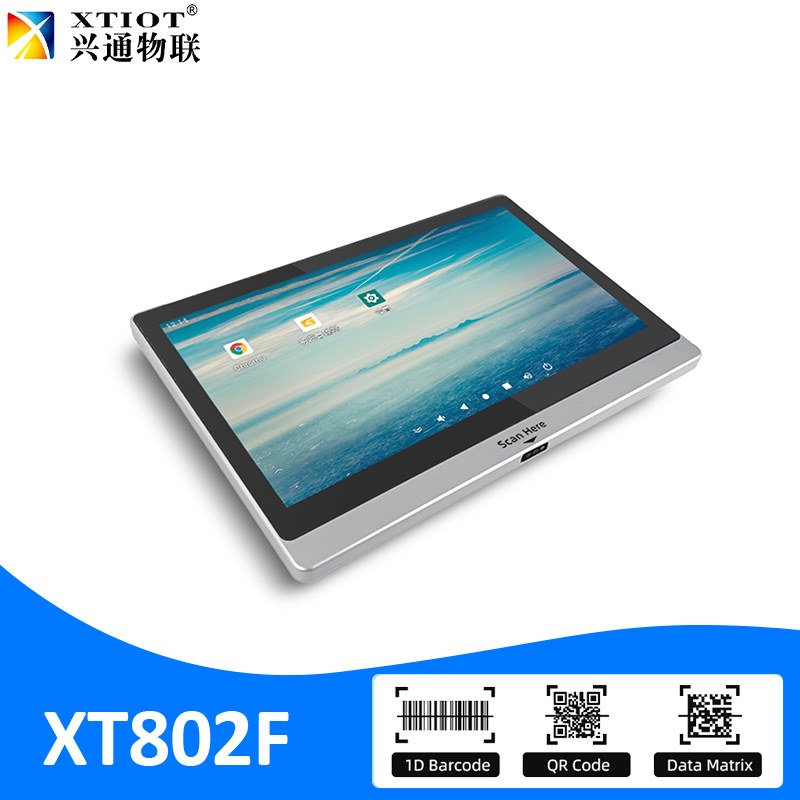
15.6 英寸 · 大屏
XT802F
XT802F 是 15.6 英寸 Android 11 工控一体机,1366×768 横屏,机身 382×261×35mm、重 2.38kg。
看参数与选型 →把你的工位说清楚,我们给一版可直接装的配置
工序、节拍、扫码距离、软件环境(MES / ERP / 自研)说清楚,24 小时内给出型号、支架与接口方案。