
场景 · 包装与装箱
装箱这一关:把「数量对不对」交给设备判断
包装工位是数据最密集的一站:盒码、箱码、托盘码要逐级绑定,数量、规格、批次要一处不错。工位机把扫码计数、关联校验与标签打印放在同一屏上,装满一箱即校验,错在封箱前就提示。
现场问题在哪
- 数量靠数:一箱装 12 盒还是 10 盒,靠人手点,忙时容易多装少装
- 关联靠后补:盒码与箱码事后补录,补错一个整箱追溯就断
- 标签靠预制:规格换了标签还在用旧的,客户收到货对不上
- 混装难发现:同系列不同规格混进同一箱,开箱才发现
怎么落地
- 定包装层级:单品 → 盒 → 箱 → 托,一共几级、每级是否要独立码
- 定校验规则:一箱固定数量、同批次不混、同规格不混,规则写进应用
- 选装法:封箱机旁用悬臂,包装台面用 Z 型支架,线尾用立杆
- 接打印:标签打印机走 USB 或网口,模板在工位机上按工单切换
配置对照
| 包装环节 | 常用机型 | 关键配置 |
|---|---|---|
| 盒装 / 小件装袋 | XT802C 5 英寸 | 内置引擎 + 计数提示音 |
| 装箱与盒箱关联 | XT802D 8 英寸 | 内置引擎 + 网口上传 |
| 标签现场打印 | XT802F 15.6 英寸 | USB 打印 + 键盘录入 |
| 药盒 / 食品盒线 | XT802F-X86 15.6 英寸 | Windows 打印驱动 + 本地模板 |
| 线尾只留一根网线 | XT802C POE 版 | POE 供电 + 网口回传 |
工位实拍


常见问题
一箱数量校验怎么实现?
应用里设定每箱标准数量,每扫一盒计数加一,达到数量后提示「可封箱」并生成箱码;少装时封箱提示不放行,多装时提示超出,操作者可在屏上确认异常原因后继续。
箱码是系统给还是现场生成?
两种都支持:MES 下发箱码,工位机扫码绑定;或由工位机按规则现场生成并打印,生成规则(前缀、流水、校验位)按客户编码规范配置。
能和称重秤联动吗?
可以。电子秤通过串口输出重量,工位机把重量与标准值比对,超出范围提示复核;重量同时随箱码入库,事后可按箱查重量记录。
包装线节拍快,扫码枪够用吗?
固定式内置引擎比手持枪更适合快节拍:盒从屏下经过即读,不用对准;节拍很紧时把读码与传送带光电联动,读不到自动报警,不依赖操作者反应。
这个场景常用的机型
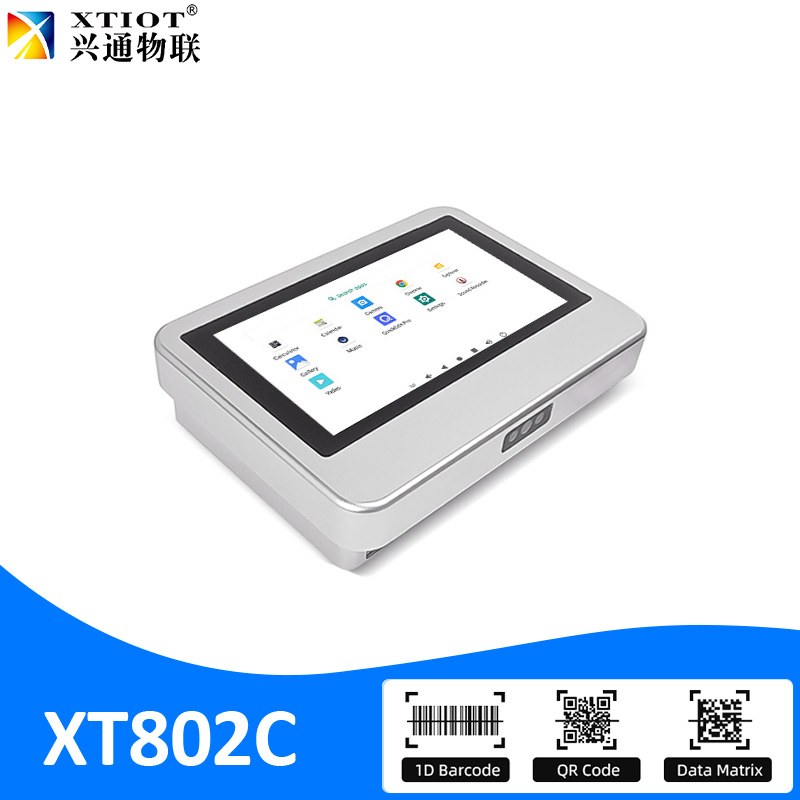
5 英寸 · 窄工位
XT802C
XT802C 是 5 英寸 Android 11 工控一体机,720×1280 竖屏,机身 148×110×40mm、重 500g。
看参数与选型 →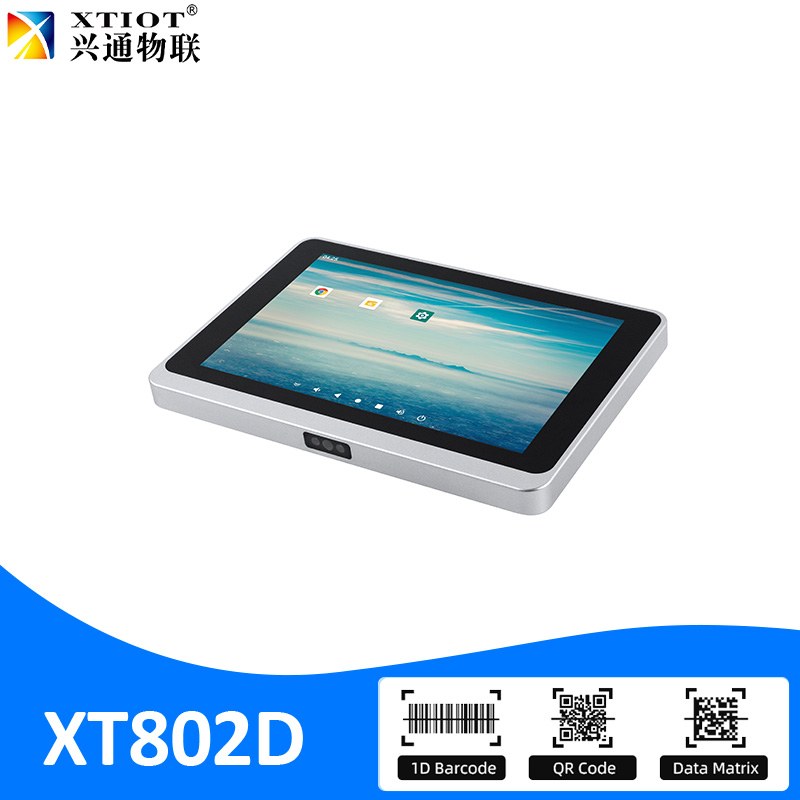
8 英寸 · 主力工位
XT802D
XT802D 是 8 英寸 Android 11 工控一体机,800×1280 竖屏,机身 212×143×37mm、重 732g。
看参数与选型 →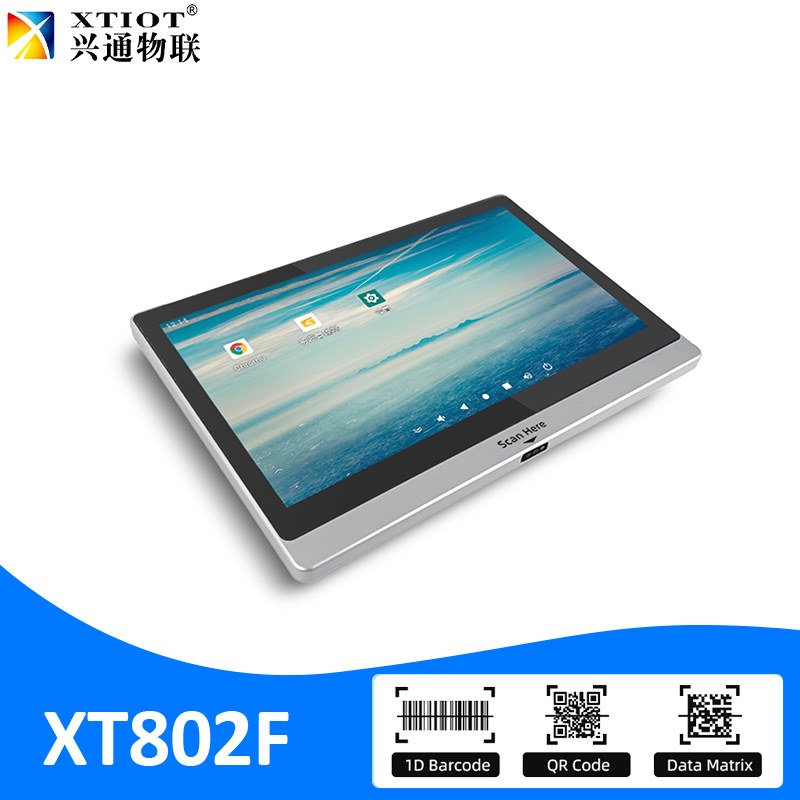
15.6 英寸 · 大屏
XT802F
XT802F 是 15.6 英寸 Android 11 工控一体机,1366×768 横屏,机身 382×261×35mm、重 2.38kg。
看参数与选型 →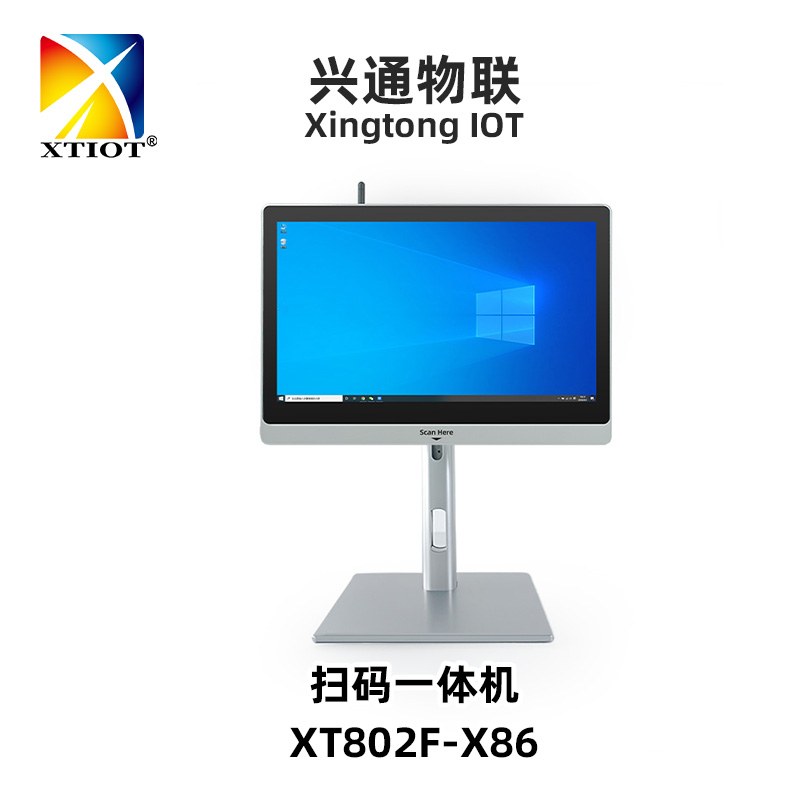
15.6 英寸 · Windows
XT802F-X86
XT802F-X86 是 15.6 英寸 Windows 10 工控一体机,1366×768、Intel J1900、4G + 64G。
看参数与选型 →把你的工位说清楚,我们给一版可直接装的配置
工序、节拍、扫码距离、软件环境(MES / ERP / 自研)说清楚,24 小时内给出型号、支架与接口方案。