
Terminal de poste d'assemblage : quoi monter, sans demander
Changements de format fréquents, pièces d'aspect proche, montée en compétence lente des nouveaux : les problèmes viennent surtout de « pièce prise de travers, séquence fausse, pièce oubliée ». Le terminal de poste affiche face à l'opérateur la séquence BOM, les références des pièces, les couples de serrage et la cadence ; un scan confirme chaque étape, l'erreur s'arrête au poste.
Où se situent les problèmes sur le terrain
- Pièces proches : formats semblables dans une même série, la référence se confond à l'œil
- Ordre par expérience : monter A puis B ne se retient pas pour les nouveaux, les anciens suivent l'habitude
- Cadence à l'oral : quand la cadence du poste et celle de la ligne se désynchronisent, les anomalies ne se découvrent qu'à la ronde
- Changement par notification : après le changement, SOP et BOM doivent être réimprimés et affichés, les anciennes versions restent souvent sur site
Mise en œuvre
- Définissez d'abord les gestes du poste : combien de pièces, combien de scans, serrage au couple ou non, pesée ou non
- Choix de la fixation : collier de mât pour les montants de ligne, bras articulé pour les poutres, fixation murale si l'espace est restreint, support en Z pour les postes sur table
- Taille d'écran : 5 pouces si une confirmation en une étape suffit ; 10,1 pouces et plus pour listes de pièces et plans
- Connexion des signaux : les résultats de lecture vont au PLC de la ligne ou au système d'éclairage de prélevage ; en anomalie, l'écran du poste et la tour de signalisation alertent en même temps
Comparaison des configurations
| Type de ligne | Modèles courants | Installation et interfaces |
|---|---|---|
| Ligne d'assemblage manuelle (multi-opérations) | XT802C 5 pouces | Collier de mât + moteur intégré + DC 12V |
| Pièces nombreuses, plans à consulter | XT802D 8 pouces | Bras articulé + moteur intégré + port réseau |
| Saisie clavier / impression d'étiquettes requise | XT802F 15,6 pouces | Bras articulé VESA + clavier et souris USB + imprimante locale |
| Un seul câble réseau sur la ligne | XT802C version POE | Alimentation POE 48V + communication par port réseau |
| Tableau de bord en ligne + déclaration de production sur un même écran | XT802F-X86 15,6 pouces | Fixation murale + sortie double écran (selon projet) |
Photos de postes réels


FAQ
Un système d'éclairage de prélevage existe déjà : faut-il encore un terminal de poste ?
Les deux se complètent : le système d'éclairage indique à l'opérateur quel bac prendre, le terminal de poste vérifie le bon scan, le bon montage et l'ordre de fabrication concerné. Les résultats de lecture sont renvoyés par port série ou réseau au système d'éclairage et au MES, pour éviter des enregistrements divergents.
L'écran monté sur la ligne gêne-t-il les gestes ?
La fixation dépend de la ligne : côté montant, au-dessus de la poutre de ligne, en arrière incliné du plan de travail ; l'écran reste hors du chemin de prélèvement. Lors de l'essai, nous venons sur site avec le support pour comparer les angles, et validons quand ni les mains ni les bacs ne sont gênés.
Sur une ligne à cadence rapide, la lecture tient-elle le rythme ?
Le temps d'exposition du moteur intégré est réglable ; un code papier typique se lit en quelques dizaines de millisecondes. Quand la cadence est serrée, fusionnez lecture et prise de pièce (prendre = scanner) et signalez le résultat par couleur et son en même temps, pour réduire le temps de regard à l'écran.
Comment basculer le processus au changement de format ?
Après le changement de format, le MES ou la configuration locale bascule l'ordre de fabrication ; l'écran affiche automatiquement le nouveau schéma d'opérations et la séquence BOM ; ni réimpression ni réglage machine par machine.
Modèles courants de ce scénario
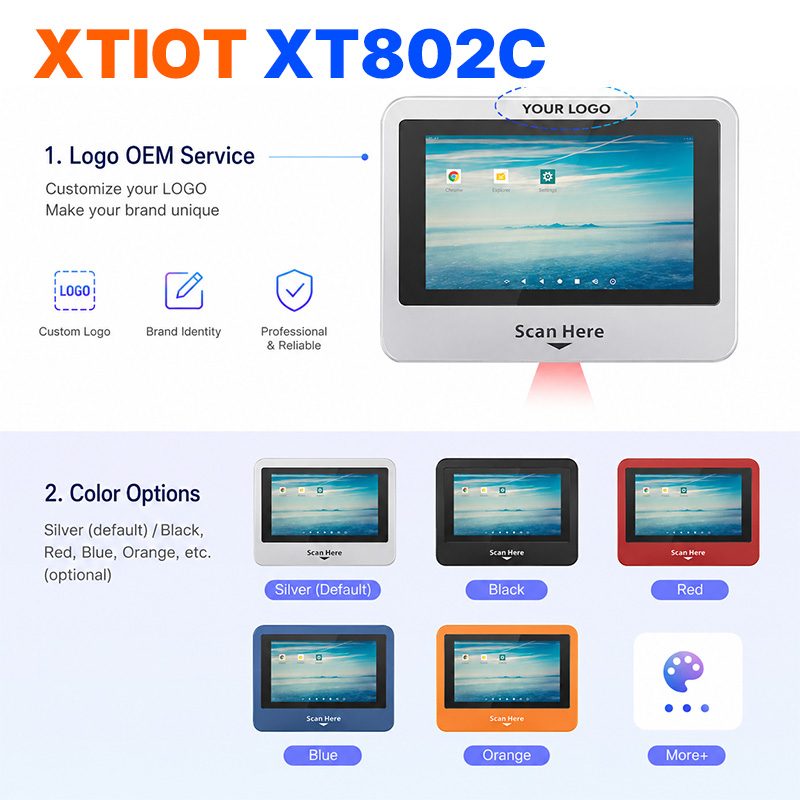
XT802C
Le XT802C est un PC industriel tout-en-un 5 pouces sous Android 11, écran vertical 720×1280, boîtier 148×110×40 mm, 500 g.
Voir paramètres et sélection →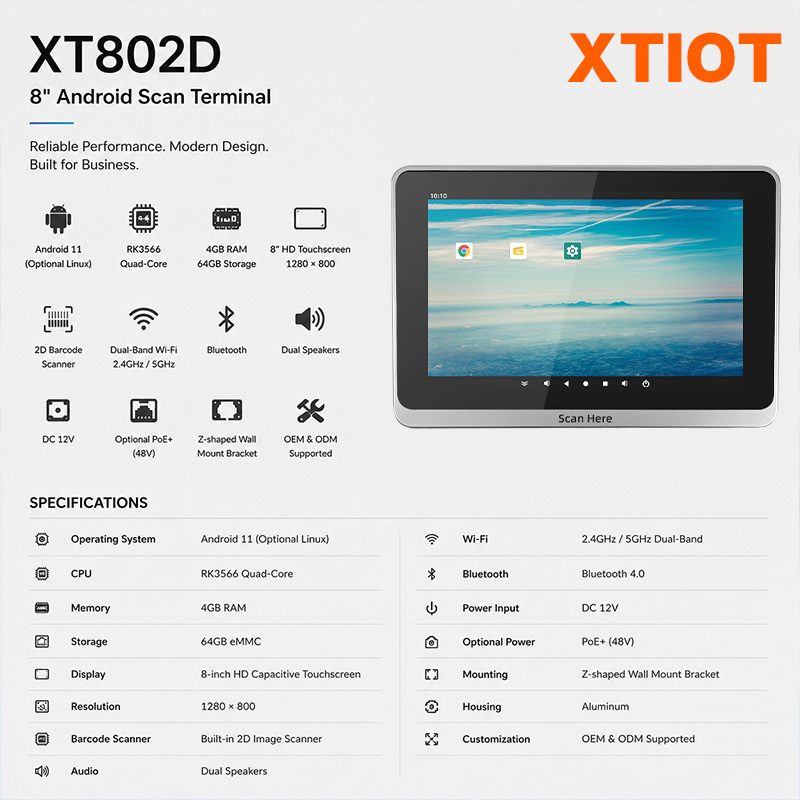
XT802D
Le XT802D est un PC industriel tout-en-un 8 pouces sous Android 11, écran vertical 800×1280, boîtier 212×143×37 mm, 732 g.
Voir paramètres et sélection →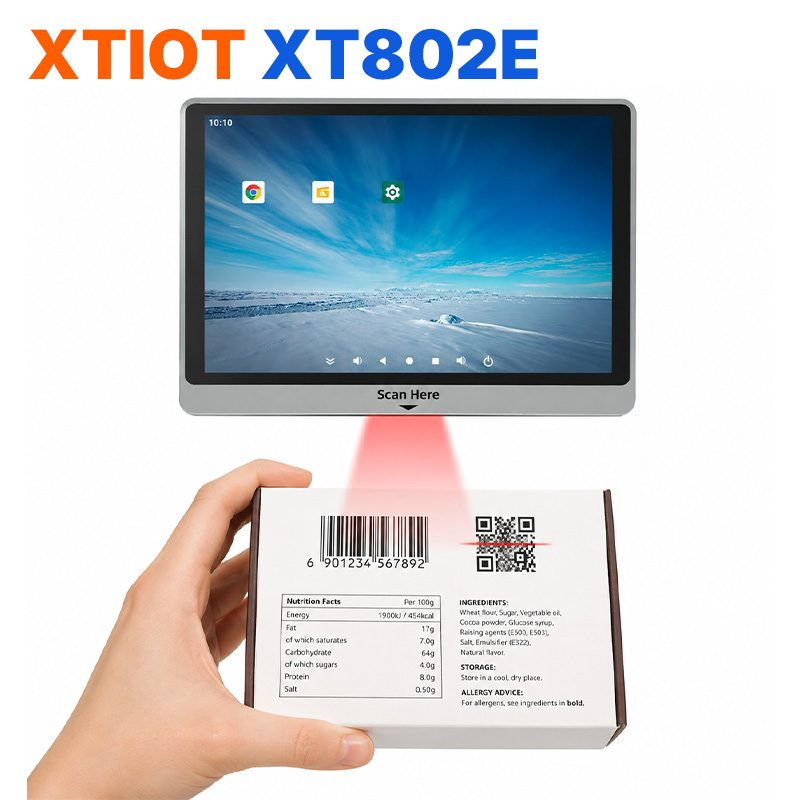
XT802E
Le XT802E est un PC industriel tout-en-un 10,1 pouces sous Android 11, 800×1280, boîtier 242×173×35 mm, 878 g,
Voir paramètres et sélection →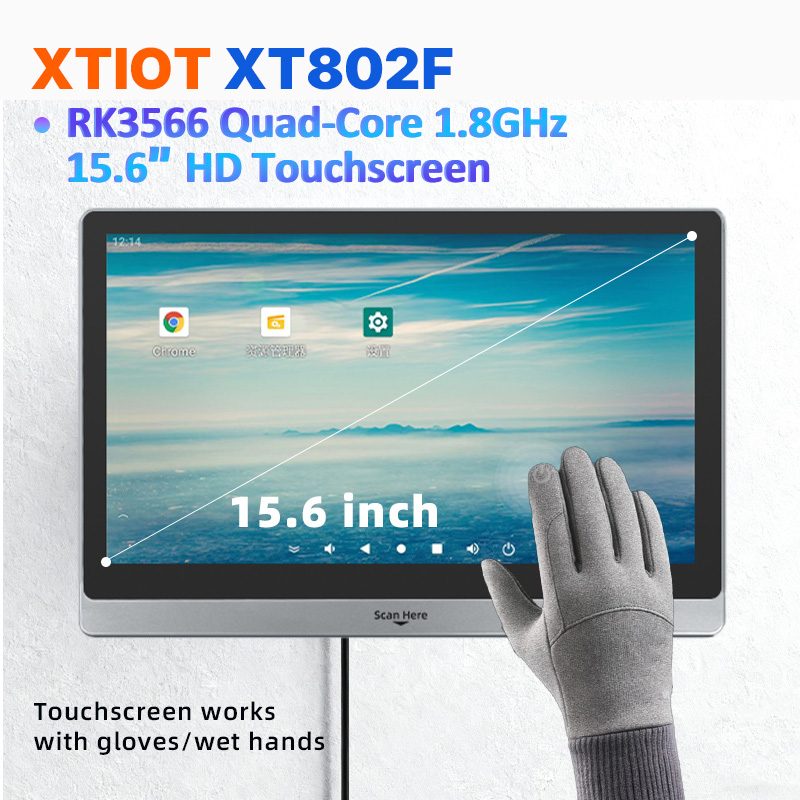
XT802F
Le XT802F est un PC industriel tout-en-un 15,6 pouces sous Android 11, écran horizontal 1366×768, boîtier 382×261×35 mm, 2,38 kg.
Voir paramètres et sélection →Décrivez votre poste, nous proposons une configuration directement installable
Décrivez les opérations, la cadence, la distance de lecture et l'environnement logiciel (MES / ERP / développement interne) ; sous 24 heures, nous proposons le modèle, le support et le plan d'interfaces.